English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية

Prosedur Pemasangan Standard untuk Pengering Venir Automatik Sepenuhnya
Prosedur Pemasangan Standard Untuk Pengering Venir Automatik Sepenuhnya
Bagi kilang pembuatan papan lapis, pengering venir merupakan peralatan teras bagi keseluruhan barisan pengeluaran. Sama ada menggunakan reka bentuk penggelek, kepak, atau tali jaringan, pengering venir automatik sepenuhnya ini ialah sistem bersepadu yang meluas dan berterusan. Ia terdiri daripada badan pengering utama, sistem penghantaran dipacu servo, mekanisme suapan berbantukan vakum, sistem pemanasan biomas, unit penyingkiran habuk, sistem kawalan elektrik, dan modul pengesanan kandungan lembapan. Ketepatan pemasangan secara langsung menentukan sama ada venir akan bergerak dengan betul atau mengalami peledingan dan kandungan lembapan yang tidak sekata semasa operasi; ia juga memberi kesan ketara terhadap penggunaan tenaga, kadar kegagalan, dan jangka hayat keseluruhan peralatan. Proses pemasangan berperingkat yang standard adalah penting untuk memastikan pengeluaran jangka panjang yang stabil.
I. Persediaan Pra-Pemasangan dan Pemeriksaan Asas
Sebelum memulakan pembinaan di tapak, taklimat teknikal, pengesahan tapak, dan pemeriksaan asas perlu diselesaikan. Pengurus projek, penyelia peralatan kilang, dan pasukan pemasangan mesti bersama-sama menyemak lukisan asas, gambar rajah pemasangan, skema elektrik, dan susun atur saluran paip pemanasan. Ini memastikan barisan pengeluaran dikonfigurasikan dengan betul—menjajarkan hujung suapan dengan barisan pengupasan berputar atau meja suapan, dan hujung keluaran dengan stesen penyusunan—sambil juga mengambil kira akses penyelenggaraan, ruang angkat, dan penempatan yang ditetapkan untuk pembakar biomas dan sistem penyingkiran habuk filem air.
Pengesahan di tapak bagi asas konkrit adalah kritikal. Pemeriksaan utama termasuk aras asas, garis pusat, dan koordinat lubang bolt sauh. Ia mesti disahkan bahawa konkrit telah mencapai kekuatan pengawetan yang ditetapkan oleh reka bentuk dan permukaannya bersih, bebas daripada pes simen yang longgar, dan tiada lekuk. Sebagai sistem penyampaian berterusan rentang panjang, kerataan keseluruhan pengering venir adalah amat penting; sebarang sisihan pada asas boleh menyebabkan beban tidak sekata pada penggelek, ketidakjajaran rantai penghantar, dan bunyi luar biasa daripada mekanisme servo.
Pada masa yang sama, inventori semua komponen yang dihantar hendaklah dijalankan—termasuk bahagian utama pengering, rangka, pemasangan roller/flap, panel penebat, kipas, paip pertukaran haba, pembakar biomas, unit pengumpulan habuk, penderia kelembapan, motor servo, kabinet kawalan, dan pengedap. Setiap komponen hendaklah dilabel dan dilindungi dengan betul untuk mengelakkan kerosakan atau pendedahan kepada kelembapan, terutamanya bagi item sensitif seperti bahan penebat dan penderia ketepatan. Sediakan kren, aras ketepatan, sepana tork, dan alat pengesan kebocoran; sahkan lokasi untuk bekalan kuasa, saluran udara edaran, dan port saliran/pelepasan.
II. Susun Atur, Kedudukan, dan Perataan Asas
Dengan menggunakan titik rujukan daripada pelan induk, tandakan garis pusat (membujur dan melintang) serta garis kawalan aras tinggi untuk keseluruhan mesin, dan nyatakan kedudukan pemasangan bagi setiap bahagian rangka. Bermula dari hujung suapan masuk ke hujung suapan keluar, angkat setiap tapak rangka ke kedudukannya. Letakkan syim di bawah tapak dan gunakan aras ketepatan untuk menentukur kerataan dan kelurusan setiap bahagian. Kawal dengan ketat penjajaran membujur dan sisi keseluruhan mesin untuk memastikan semua bahagian rangka benar-benar sepaksi, sekali gus mengelakkan sebarang ketidakjajaran menegak atau sisihan sisi.
Setelah tapak diratakan, masukkan bolt sauh dan ketatkannya pada peringkat awal. Selepas mengesahkan bahawa penjajaran kekal tidak berubah, teruskan dengan grouting sekunder. Semasa tempoh pengawetan, elakkan sebarang aktiviti pengangkatan atau hentaman. Setelah grout mengeras sepenuhnya, ketatkan bolt sauh mengikut corak pepenjuru sehingga tork yang ditetapkan, dan sahkan semula penjajaran rujukan mesin. Langkah ini ialah asas bagi operasi stabil keseluruhan sistem; banyak isu berikutnya—seperti penggelek tersekat atau ketidaksejajaran (penyimpangan) kepingan venir—sering berpunca daripada kegagalan meratakan dan menkalibrasi tapak dengan betul.
III. Pemasangan Unit Utama dan Mekanisme Penghantaran
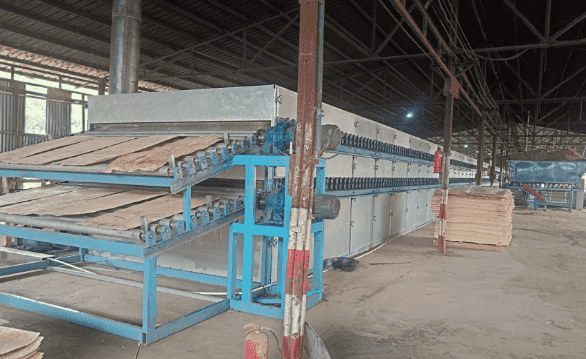
Setelah tapak diikat, mulakan mengangkat perumahan unit pengeringan utama dan kebuk penebat ke tempatnya, menyambungkan bahagian pengeringan individu. Pastikan semua sambungan dimeterai dengan betul menggunakan bahan pengedap tahan suhu tinggi untuk mengelakkan kebocoran udara panas, meminimumkan kehilangan haba, dan mengekalkan persekitaran bengkel yang sesuai. Pasang pemasangan penggelek dalaman (atau mekanisme kepak), penggelek panduan/tekanan, rantai, dan komponen pemacu segerak. Laraskan keselarian penggelek dan ketegangan rantai untuk memastikan semua unit pengangkutan beroperasi dalam penyegerakan sempurna, seterusnya menghalang kepingan venir daripada hanyut, tersekat, atau mengalami calar permukaan. Seterusnya, sistem suapan vakum automatik hujung hadapan dan mekanisme pelepasan serta pembalik panel hujung belakang dipasang. Ketinggian cawan sedutan dan pemasaan urutan suapan panel dilaraskan untuk memastikan setiap venir memasuki kebuk pengeringan dengan lancar, tanpa perlanggaran atau pertindihan. Panel penebat haba dipasang, dan lapisan penebat tambahan tebal digunakan untuk meminimumkan kehilangan haba daripada kebuk, memastikan kestabilan proses pengeringan perlahan bersuhu rendah.
IV. Integrasi Sistem Pemanasan, Penyingkiran Debu, dan Paip
Setelah struktur mekanikal unit utama dipasang, sistem pemanasan diintegrasikan. Komponen—termasuk pembakar biomas, plenum udara pertukaran haba, saluran pemulihan haba buangan, kipas edaran, dan kipas draf teraruh—diposisikan dan disambungkan. Paip udara panas dipasang mengikut lukisan teknikal, dengan semua bebibir dimeterai rapat dan dibalut dengan penebat. Sistem ini menentukan keseragaman udara panas, yang kritikal untuk mengawal konsistensi warna pada venir dan mencegah hangus atau keretakan setempat.
Sistem penyingkiran habuk filem air dipasang, dengan saluran gas serombong dan paip bekalan/saliran air disambungkan. Ujian kebocoran dijalankan, dan talian saliran serta limpahan diperiksa untuk memastikan ia bersih, memenuhi piawaian pelepasan alam sekitar. Selain itu, paip pemulihan haba buangan dipasang untuk menangkap dan menggunakan semula haba ekzos dari tanur, mencapai reka bentuk cekap tenaga. Selepas semua saluran udara dan gas serombong dipasang, pemeriksaan kebocoran dijalankan untuk mengenal pasti dan mengedap sebarang kebocoran udara.
V. Pendawaian untuk Sistem Elektrik, Penderiaan, dan Kawalan Pintar
Pemasangan elektrik mematuhi sepenuhnya skema kawalan. Pendawaian untuk kabinet kawalan utama, pemacu servo, penganalisis kelembapan dalam talian, penderia suhu, probe tekanan, motor kipas, dan penggerak dihalakan secara berasingan—memisahkan talian voltan tinggi dan voltan rendah—dan dibumikan dengan selamat untuk memastikan keselamatan elektrik.
Penderia suhu berasaskan AI dan penderia pengesanan kelembapan dipasang pada lokasi yang tepat seperti yang diperlukan oleh proses, memastikan pengumpulan data masa nyata untuk suhu dan kandungan kelembapan venir merentas zon berbeza dalam kebuk. Selepas pendawaian selesai, semua sambungan disahkan ketat dan berlabel dengan jelas. Suis had, butang henti kecemasan dan interlock keselamatan disepadukan ke dalam sistem untuk memastikan logik perlindungan keselamatan yang mantap. Sebelum menghidupkan peralatan, pendawaian disahkan dan ujian penebat dijalankan untuk menghapuskan sebarang risiko litar pintas atau sambungan longgar. VI. Larian Percubaan Tanpa Beban dan Penentukuran Langkah demi Langkah
Selepas dihidupkan, peralatan memasuki fasa pentauliahan tanpa beban—langkah kritikal untuk mengesahkan kualiti pemasangan. Mulakan dengan menguji setiap mekanisme bebas secara individu—seperti kipas edaran, kipas draf teraruh, sistem servo penghantar, mekanisme flipper, dan cawan suapan sedutan vakum—untuk memastikan arah putaran yang betul dan memeriksa sebarang bunyi luar biasa, getaran tidak normal, atau kesesakan mekanikal.
Seterusnya, jalankan ujian tanpa beban berterusan pada keseluruhan mesin selama beberapa jam. Titik pemantauan utama termasuk operasi lancar penggelek dan flipper, penyegerakan rantai, kenaikan suhu galas kipas, tindak balas servo, peraturan udara panas berzon, dan maklum balas isyarat penderia. Dalam fasa ini, lakukan pelarasan seperti membetulkan penjejakan tali pinggang/rantai, menghaluskan ketegangan rantai, dan mengkalibrasi bukaan peredam untuk membetulkan sebarang sisihan mekanikal yang tinggal daripada peringkat pemasangan. Dari segi kawalan elektrik, komisen logik kawalan suhu berbilang peringkat dan uji fungsi seperti pemanasan automatik, penyelenggaraan suhu malar, dan perlindungan lebih suhu.
VII. Pengeringan Percubaan dengan Bahan, Kalibrasi Parameter Proses, dan Penerimaan Akhir
Setelah ujian tanpa beban berjaya diselesaikan, teruskan ke pengeluaran percubaan menggunakan venir standard yang biasa diproses di kemudahan tersebut (contohnya, venir kayu eukaliptus, kayu getah, atau kayu kejuruteraan). Kakitangan teknikal akan bekerja bersama pengendali kemudahan untuk mengkonfigurasi kelajuan pengeringan, suhu zon, dan kadar aliran udara. Mereka akan memantau kandungan lembapan dan kerataan permukaan venir semasa ia keluar dari mesin, sambil menjejak metrik seperti keseragaman lembapan, peledingan, dan keretakan untuk mengoptimumkan lengkung pengeringan secara berterusan.
Berdasarkan keputusan percubaan pengeringan, haluskan bekalan pemanasan, halaju aliran udara dan kelajuan penghantar untuk memastikan kandungan lembapan kekal dalam julat proses yang ditetapkan. Ini memastikan venir kekal rata dengan variasi warna yang minimum, memenuhi keperluan untuk proses penekanan panas dan penglematan seterusnya. Pada masa yang sama, nilai penggunaan tenaga—baik dalam keadaan tanpa beban mahupun operasi—dan sahkan bahawa sistem pembakaran biomas dan penyingkiran habuk berfungsi dengan stabil serta memenuhi piawaian pelepasan.
Setelah semua petunjuk prestasi memenuhi keperluan kontrak, kumpulkan rekod pemasangan, laporan pentauliahan, dan dokumentasi teknikal (lukisan, dsb.). Berikan latihan menyeluruh kepada pengendali kemudahan—merangkumi penggunaan program automatik, pelarasan parameter, pemeriksaan rutin, penyelesaian masalah asas, dan prosedur penyelenggaraan utama—untuk memuktamadkan penerimaan projek dan menyerahkan peralatan secara rasmi untuk pengeluaran. VIII. Nota tentang Pemasangan dan Pentauliahan
Bagi sistem pengeluaran barisan panjang ini, memastikan perataan dan kelurusan yang betul adalah keutamaan utama; jangan paksa sambungan rangka mesin yang tidak sejajar.
Sistem udara panas mesti dimeterai sepenuhnya; kebocoran udara bukan sahaja meningkatkan penggunaan tenaga malah menyebabkan pengeringan tidak sekata.
Prob kelembapan dan penderia suhu ialah komponen ketepatan; berhati-hati untuk mengelakkan kerosakan akibat suhu tinggi semasa pemasangan atau kimpalan.
Periksa sistem pemanasan biomas dan saluran paip pengekstrakan habuk secara berkala untuk mengelakkan penyumbatan yang disebabkan oleh pengumpulan habuk.
Jangan kendalikan peralatan pada beban penuh untuk tempoh yang lama sebelum pentauliahan selesai, kerana ini boleh memburukkan lagi sebarang isu pemasangan yang mendasari dan menyebabkan kerosakan komponen.
Pengering venir automatik sepenuhnya Shine Machinery menawarkan perkhidmatan sehenti—daripada tinjauan tapak dan lukisan teknikal hingga pemasangan di tapak, pentauliahan pintar dan penyelenggaraan selepas jualan. Kami menyediakan pemasangan standard di tapak untuk pelbagai model, termasuk sistem jenis penggelek, jenis kepak, tali jaring dan berbilang lapisan berkapasiti tinggi. Direka bentuk untuk disepadukan dengan lancar ke dalam barisan pengeluaran papan lapis domestik dan antarabangsa, peralatan kami memastikan kestabilan proses pengeringan perlahan pada suhu rendah, seterusnya mengurangkan keperluan untuk kerja semula venir.