 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية



Kaedah Untuk Mencegah Kayu Merekah Semasa Proses Pengeringan
Kaedah Untuk Mencegah Kayu Merekah Semasa Proses Pengeringan
Kayu ialah bahan biojisim semula jadi yang menunjukkan perbezaan ketara dalam pengecutan merentas pelbagai arah. Semasa pengeringan, jika kelembapan menyejat dari permukaan jauh lebih cepat daripada ia boleh berhijrah dari bahagian dalam, kecerunan kandungan lembapan yang curam terbentuk. Ini mewujudkan tegasan dalaman, yang membawa kepada retak permukaan, retak dalaman dan belahan hujung. Kecacatan sedemikian menurunkan kualiti papan dan venir, mengakibatkan kerugian besar bagi pengeluar papan lapis, perabot dan panel hiasan berasaskan kayu. Pada terasnya, keretakan disebabkan oleh kekurangan penyegerakan antara kadar pengeringan dalaman dan luaran, digabungkan dengan pelepasan tegasan yang tidak terkawal. Berdasarkan pengalaman praktikal dengan kedua-dua sistem pengeringan berterusan dan berasaskan tanur, beberapa kaedah yang boleh dipercayai untuk mencegah keretakan digariskan di bawah.
1. Menggunakan Proses Pengeringan Perlahan pada Suhu Rendah dengan Kawalan Suhu dan Kelembapan Berperingkat
Ini adalah pendekatan yang paling asas dan kritikal untuk mencegah keretakan—terutamanya bagi kayu keras “keras” yang mudah terbelah, seperti kayu eukaliptus dan kayu getah. Adalah dilarang sama sekali untuk mendedahkan kayu kepada suhu tinggi dan aliran udara kuat sejurus selepas memasukkannya ke dalam pengering.
Dalam fasa pengeringan awal, peringkat prapemanasan bersuhu rendah dan berkelembapan tinggi harus digunakan untuk melembutkan gentian kayu dan membuka laluan bagi penghijrahan kelembapan dalaman. Ini memastikan suhu kayu meningkat secara seragam, mencegah permukaan kehilangan kelembapan terlalu cepat dan mengeras (pengerasan kes). Apabila kayu beralih ke peringkat pengeringan utama, suhu harus dinaikkan—dan kelembapan diturunkan—dalam langkah terkawal dan berperingkat. Ini mengawal kadar penyejatan kelembapan, memastikan kelembapan dalaman dapat berhijrah ke permukaan pada kadar yang seiring dengan penyejatan.
Untuk pengering roller atau pengering tali pinggang jejaring berterusan, sistem boleh dibahagikan kepada zon suhu yang berbeza: zon pemanasan awal dan penyaman kelembapan pada permulaan, zon dehidrasi kadar tetap di tengah, dan zon pengimbangan/penyaman akhir. Untuk kayu dengan kandungan lembapan awal yang tinggi atau ketebalan yang lebih besar, kadar kenaikan suhu mesti dikekalkan rendah; matlamatnya bukanlah pengeringan pantas. Apabila kandungan lembapan menghampiri tahap sasaran, kayu perlu melalui fasa pengimbangan (penyaman) untuk meminimumkan varians kelembapan merentas kelompok, menghapuskan tegasan pengeringan, dan mencegah keretakan sekunder selepas kayu keluar dari pengering.
II. Pengedapan Hujung Gentian untuk Mencegah Pembelahan Hujung
Kelembapan bergerak jauh lebih pantas sepanjang gentian kayu berbanding merentasinya; akibatnya, bahagian hujung kehilangan kelembapan paling cepat, menjadikan pembelahan hujung sebagai kecacatan yang paling biasa.
Sebelum pengeringan, sapukan lilin parafin atau salutan pengedap hujung khusus pada hujung papan atau venir. Ini mengedap liang, memperlahankan penyejatan lembapan di hujung, dan mengimbangi kadar pengeringan antara permukaan papan dan hujung. Semasa pemuatan, pastikan udara panas tidak bertiup terus ke hujung kayu. Semasa menyusun, letakkan pelekat pengering (penjarak) dekat dengan hujung dan selaraskan dengan rapat untuk meminimumkan luas permukaan yang terdedah kepada aliran udara. Jika retak hujung kecil sudah wujud, potong bahagian yang terjejas sebelum pengeringan untuk mengelakkan retakan daripada memanjang atau melebar semasa proses.
III. Penyusunan dan Susunan yang Betul untuk Memastikan Aliran Udara Seragam
Sama ada dalam tanur pengering atau pengering venir berterusan, aliran udara yang tidak sekata adalah punca utama retak setempat.
Semasa menyusun kayu untuk pengeringan tanur, gunakan kayu pengganjal pengering yang lurus dan seragam. Selaraskannya secara menegak dan jarakkannya secara konsisten untuk memastikan saluran aliran udara yang jelas antara lapisan, sambil mengelakkan sebarang pembengkokan atau penghancuran kayu. Tinggalkan jurang pengudaraan antara susunan untuk mengelakkan pembentukan pusaran setempat atau “zon mati” (poket udara bertakung).
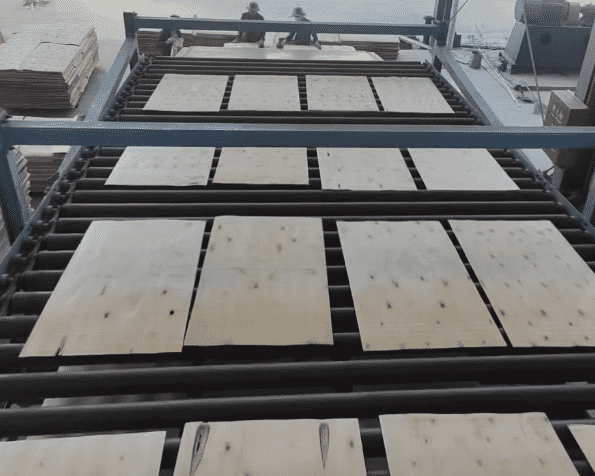
Untuk pengering venir jenis penggelek atau tali pinggang jaringan, pastikan venir dijajarkan, tidak bertindih dan lurus, sambil mengekalkan kadar suapan yang stabil. Periksa kipas dan saluran udara secara berkala untuk membetulkan sebarang ketidakseimbangan aliran udara dan menghalang udara berkelajuan tinggi yang tertumpu daripada menghentam bahagian tertentu kayu. Di kawasan yang mempunyai aliran udara berlebihan atau kelajuan angin tinggi, permukaan kayu mungkin kering terlalu cepat, menyebabkan retakan permukaan; sebaliknya, di kawasan yang mempunyai pengudaraan tidak mencukupi, kayu mungkin kekal lembap dan basah di bahagian dalam, yang sering mengakibatkan retakan dalaman kemudiannya. Aliran udara yang seragam dan stabil adalah penting untuk memastikan keseluruhan kelompok kayu kering pada kadar yang sekata.
IV. Pengukusan Tepat pada Masanya (Pelembapan Pertengahan) untuk Melegakan Tekanan Pengeringan
Apabila kayu mencapai ambang kandungan lembapan kritikal—terutamanya berhampiran titik tepu gentian—tegasan dalaman memuncak, menjadikan bahan sangat terdedah kepada keretakan permukaan dan dalaman. Pada peringkat ini, proses pengkondisian stim—juga dikenali sebagai pengkondisian semula perantaraan—perlu dilakukan.
Dengan menyuntik stim tepu bertekanan rendah, kelembapan di dalam tanur dinaikkan secara ringkas. Ini membolehkan lapisan permukaan kayu yang terlalu kering menyerap semula sedikit kelembapan, memulihkan keanjalan gentian, melegakan tegasan tegangan permukaan, dan mengurangkan jurang kandungan lembapan antara permukaan dan teras.
Untuk kayu keras, stok tebal dan spesies kayu berisiko tinggi, adalah wajar untuk memasukkan satu atau dua kitaran pengkondisian perantaraan tambahan. Menjelang akhir proses pengeringan, rawatan pengimbangan akhir (penyetaraan) juga perlu dijalankan. Pengkondisian bukanlah tentang membasahkan semula kayu; sebaliknya, ia adalah kaedah untuk melegakan tekanan. Meneruskan proses pengeringan yang stabil selepas rawatan ini dengan ketara mengurangkan risiko retakan dalaman terpendam—banyak rekahan dalaman yang tidak kelihatan pada mata kasar dapat dicegah melalui protokol pengukusan yang dilaksanakan dengan betul.
V. Laksanakan Penggredan Bahan Mentah Dan Pengeringan Kelompok Berdasarkan Kandungan Lembapan Awal Dan Ketebalan.
Mencampurkan kayu dengan tahap lembapan, ketebalan atau spesies yang sangat berbeza dalam tanur yang sama menjadikan penetapan jadual pengeringan yang seragam mustahil. Tidak dapat dielakkan, sesetengah kepingan akan kering terlalu cepat dan merekah, manakala yang lain akan kekal tidak cukup kering.
Sebelum memuatkan, ukur kandungan lembapan awal dan kategorikan kayu kepada kumpulan berdasarkan julat lembapan, ketebalan papan, dan spesies kayu. Gunakan jadual pengeringan yang lembut untuk papan tebal dan kayu keras berketumpatan tinggi, sementara gunakan parameter pengeringan berterusan yang sesuai untuk venir nipis. Jika venir yang baru dipotong secara putaran mempunyai kandungan lembapan awal yang sangat tinggi, benarkan pra-pengeringan semula jadi—jika keadaan mengizinkan—untuk menurunkan lembapan ke julat yang boleh diurus sebelum pengeringan tanur. Ini mengurangkan tekanan dehidrasi semasa fasa pengeringan dan mengurangkan kemungkinan keretakan. Seterusnya, buang sebarang bahan yang mempunyai lubang serangga, empulur, kayu reaksi (kayu tegangan/mampatan), atau ira yang herot; kayu sedemikian secara semula jadi mempunyai tekanan dalaman yang tinggi dan memberikan margin ralat yang sangat kecil semasa proses pengeringan.
VI. Urus Kestabilan Penyejukan Dan Penyimpanan Selepas Pemunggahan Untuk Mencegah Keretakan Tertunda.
Selalunya, keretakan tidak berlaku di dalam tanur, tetapi selepas kayu dikeluarkan. Jika kayu yang telah dikeringkan pada suhu tinggi tiba-tiba terdedah kepada persekitaran yang lebih sejuk dan kering, suhu permukaannya akan menurun dengan cepat, dan keseimbangan kelembapan akan terganggu—mencipta tegasan baharu yang merosakkan. Sebaik sahaja kayu keluar dari peralatan pengeringan, ia tidak boleh terus disusun di kawasan terbuka. Sebaliknya, ia hendaklah terlebih dahulu diletakkan di dalam bilik “penyejukan”—persekitaran dengan suhu dan kelembapan yang stabil—untuk membolehkan penyejukan beransur-ansur, pengimbangan kandungan lembapan, dan pelepasan tegasan dalaman. Hanya selepas proses ini selesai, kayu itu boleh dipindahkan ke bengkel untuk pemprosesan lanjut atau dimasukkan ke dalam storan. Untuk barisan pengeluaran berterusan, zon penyejukan berpenebat boleh disepadukan di hujung pelepasan untuk meminimumkan kesan perubahan mendadak suhu dan kelembapan daripada persekitaran luaran. Sebaik sahaja papan siap atau venir dipindahkan ke storan, gudang mesti dikekalkan pada tahap kelembapan yang konsisten; mengelakkan turun naik yang kerap antara keadaan kering dan lembap adalah penting untuk mencegah bahan daripada retak atau meleding semasa penggunaan seterusnya.
Mencegah keretakan semasa pengeringan kayu pada asasnya ialah perkara menguruskan kecerunan kandungan lembapan dan tegasan dalaman secara tepat. Tiada satu kaedah pun dapat menyelesaikan semua masalah keretakan; pengeluaran yang berkesan memerlukan pendekatan menyeluruh—menggabungkan penyediaan bahan mentah bergred, pengedapan hujung, pemprofilan suhu dan kelembapan pelbagai peringkat, aliran udara seragam, pengkondisian perantaraan, dan penyejukan terkawal semasa pelepasan. Ini hendaklah ditambah dengan pemantauan kandungan lembapan dalam talian masa nyata yang pintar, dengan parameter pengeringan dilaraskan secara fleksibel mengikut spesies kayu tertentu.
Bagi pengeluar papan lapis dan perusahaan pemprosesan venir, kunci untuk mengurangkan kos dan meningkatkan kecekapan dalam proses pengeringan terletak pada mengutamakan kualiti pengeringan yang stabil dan meminimumkan kadar penolakan akibat keretakan—sambil mengekalkan kapasiti pengeluaran.


