English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية

Mengapakah Kerataan Venir Potong Putar Berbeza Walaupun Menggunakan Kayu yang Sama?
Mengapakah Kerataan Venir Potong Putar Berbeza Walaupun Menggunakan Kayu yang Sama?
Di kemudahan pengeluaran papan lapis, fenomena yang membingungkan sering dihadapi: walaupun menggunakan spesies kayu yang sama dan kelompok balak yang sama, venir hasil potongan putar yang dihasilkan berbeza dengan ketara. Sesetengah kepingan licin dan rata, manakala yang lain menunjukkan gelombang, melengkung di sepanjang satu tepi, atau mengalami pecah belakang dan meleding. Apabila kerataan venir gagal memenuhi piawaian, ia menyebabkan kesukaran dalam pemasangan panel, penggunaan gam yang tidak sekata, dan pembentukan lepuh atau delaminasi selepas penekanan panas—akhirnya meningkatkan kedua-dua kadar produk yang diturunkan gred dan jumlah sisa. Walaupun banyak pengeluar secara naluri menyalahkan kayu itu sendiri, realitinya ialah walaupun dengan bahan mentah yang konsisten, sebarang ketidakseimbangan dalam pra-rawatan balak, parameter potongan putar, keadaan peralatan, proses pengeringan, atau pengurusan tegasan boleh mengakibatkan variasi dalam kerataan.
I. Kayu Itu Sendiri: Ketidaksamaan Dalaman Tersembunyi sebagai Punca Utama Variasi Kerataan
Kayu ialah bahan anisotropik; walaupun dalam satu kelompok balak yang sama, keadaan dalaman jarang sekali seragam. Ini adalah punca asas kepada masalah tersebut.
1. Taburan Kandungan Lembapan yang Tidak Sekata
Dalam satu balak, kandungan lembapan secara semula jadi berbeza antara kayu teras dan kayu gubal, serta antara bahagian yang terdedah kepada matahari dan bahagian yang terlindung. Tambahan pula, perbezaan dalam tempoh penyimpanan dan kadar kehilangan lembapan dari hujung balak mewujudkan kecerunan lembapan antara bahagian dalam dan luar. Kawasan dengan kandungan lembapan yang lebih tinggi adalah lebih lembut dan lebih mudah berubah bentuk di bawah tekanan pisau pemotong. Sebaliknya, kawasan yang lebih kering mudah mengalami permukaan berbulu, melantun semula, dan melengkung. Ini menghasilkan venir yang “ketat” pada satu sisi dan “longgar” pada sisi yang lain, yang tidak dapat dielakkan membawa kepada kekurangan kerataan.
2. Kayu Reaksi, Kesipian, dan Variasi Ketumpatan Lingkaran Tahunan
Log mungkin menunjukkan sifat eksentrik, kelengkungan, atau kehadiran “kayu reaksi” (kayu tegangan atau kayu mampatan), yang semuanya memperkenalkan tegasan dalaman yang wujud secara semula jadi. Proses pemotongan berputar berkesan melepaskan tegasan terperangkap ini, menyebabkan venir melengkung ke arah tertentu berdasarkan tempat tegasan tertumpu. Dalam kelompok log yang sama, sesetengahnya mungkin lurus dengan cincin tahunan yang seragam, manakala yang lain mungkin melengkung atau mengandungi sejumlah besar kayu reaksi—menyebabkan perbezaan ketara dalam kualiti venir potong berputar. 3. Mata Kayu, Pereputan, dan Ira Bersilang
Berhampiran mata kayu, gentian kayu tidak tersusun, menyebabkan turun naik mendadak dalam rintangan pemotongan. Ini membawa kepada tekanan tidak stabil daripada pisau berputar dan penggelek tekanan, yang sering mengakibatkan permukaan beralun. Di kawasan dengan ira bersilang yang teruk, lantunan semula gentian yang tidak sekata selepas pemotongan boleh menyebabkan lengkokan setempat.
Penyelesaian: Seragamkan prarawatan pelembutan kayu balak. Utamakan rendaman dalam air suam atau pengukusan untuk memastikan kandungan lembapan seragam dan pelembutan yang konsisten di seluruh kayu balak. Kawal suhu dan tempoh pengukusan dengan teliti untuk mengelakkan pelembutan tidak sekata—mengelakkan pengukusan berlebihan di sesetengah bahagian dan pelembutan tidak mencukupi di bahagian lain. Gredkan kayu balak berdasarkan kelengkungan dan kesipian sebelum memasukkannya ke dalam barisan pemotongan berputar; kayu balak dengan kelengkungan ketara atau kesipian tinggi harus diproses secara berasingan dan bukannya dicampur dengan kayu balak berkualiti tinggi.
II. Peringkat Pemotongan Berputar: Parameter dan Peralatan sebagai Titik Kawalan Utama untuk Kerataan
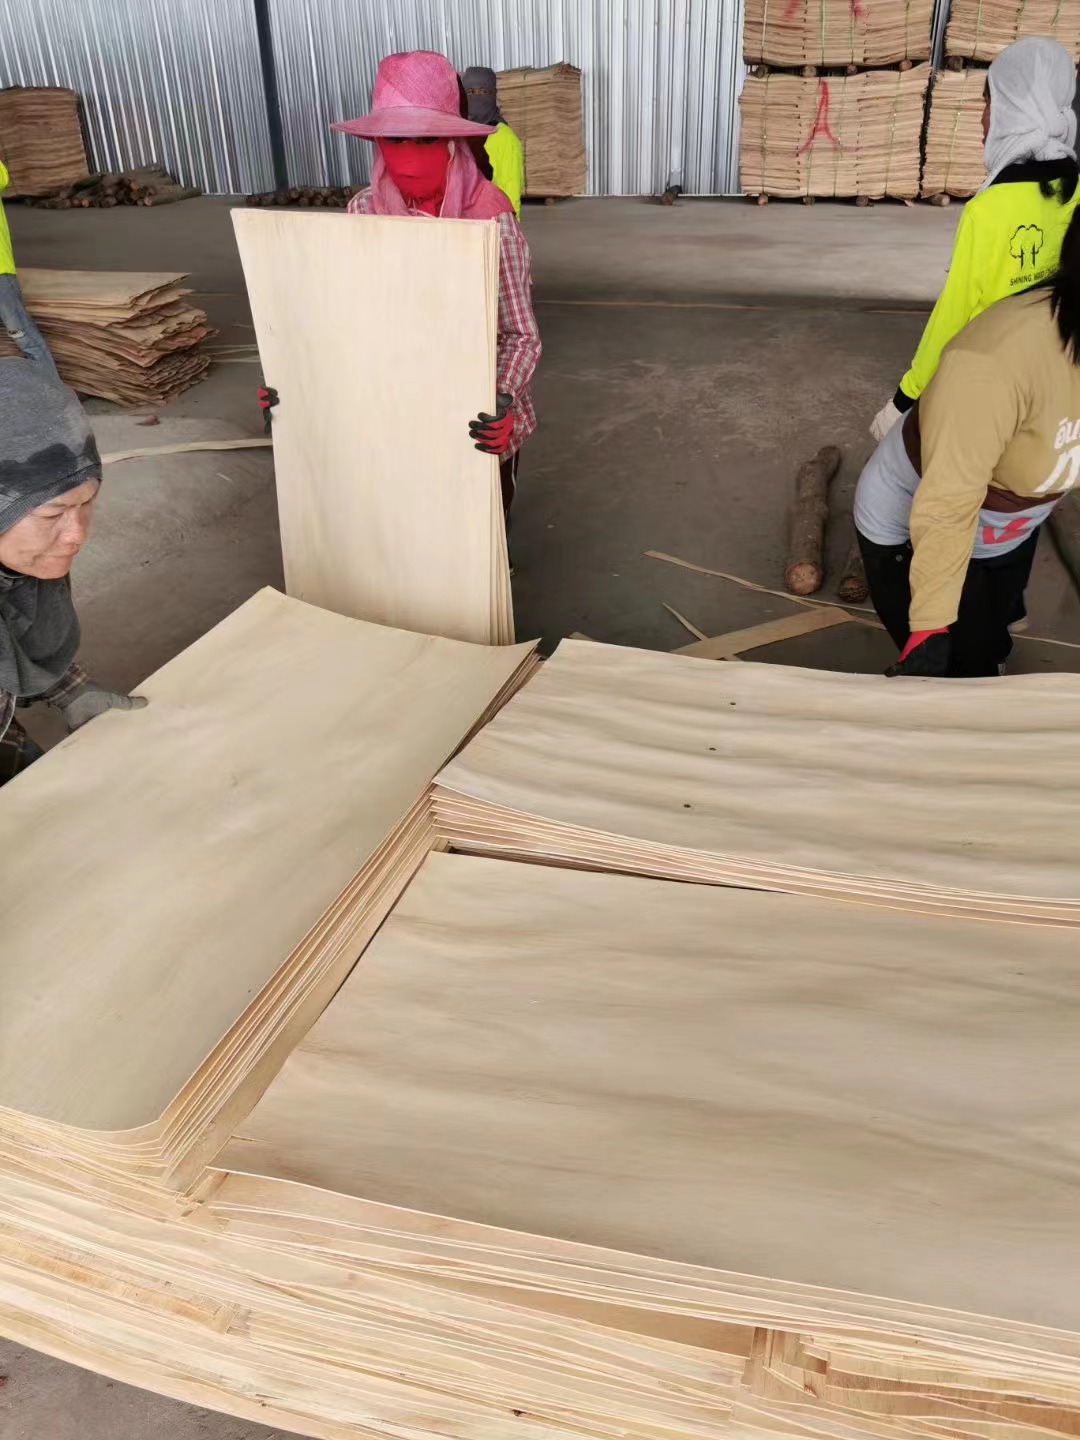
Banyak venir keluar daripada proses pemotongan berputar sudah tidak rata. Peringkat ini merupakan punca utama masalah tersebut dan, mujurlah, merupakan bahagian yang paling mudah dilaraskan dan diperbaiki di lantai pengeluaran.
1. Keadaan dan Ketepatan Pemasangan Pisau Pemotongan Berputar
Jika mata pisau tidak lurus, telah menjadi tumpul, atau diasah pada sudut yang tidak betul, ia gagal membuat potongan bersih melalui gentian—sebaliknya, ia mengoyak dan memampatkan kayu, menghasilkan permukaan yang beralun. Ketinggian pisau yang tidak betul, sisihan dalam jurang pisau, atau sudut lega (sudut kelegaan) yang tidak betul boleh menyebabkan mampatan berlebihan pada bahagian bawah venir atau “retak belakang” yang teruk (keretakan pada bahagian bertentangan). Selepas dilepaskan daripada balak, gentian termampat melantun semula, menyebabkan venir melengkung. Sudut pengisaran yang terlalu besar cenderung meningkatkan kelengkungan, manakala sudut yang terlalu kecil boleh menyebabkan mata pisau bergetar, menghasilkan riak yang kelihatan pada permukaan venir.
2. Tekanan Tidak Seimbang daripada Bar Tekanan (atau Penggelek Tekanan)
Tekanan yang dikenakan oleh bar tekanan adalah kritikal untuk mengawal kerataan venir. Jika tekanan terlalu tinggi, bahagian bawah venir akan termampat secara berlebihan; sebaik sahaja venir terkeluar dari kayu balak, lapisan termampat ini akan melantun semula, menyebabkan kepingan melengkung ke luar. Sebaliknya, jika tekanan tidak mencukupi, gentian tidak dipotong dengan bersih, menyebabkan retak belakang atau tepi longgar. Tambahan pula, jika tekanan tidak sekata merentasi lebar kayu balak, venir akan meleding atau melengkung pada satu sisi. 3. Isu dengan Pemusatan Kayu Balak, Pengapitan Spindle, dan Larian Tidak Bulat Roller
Pemusatan kayu balak yang tidak tepat, gelinciran pada pengapit gelendong, galas haus pada penggelek sokongan, atau larian penggelek yang berlebihan boleh menyebabkan kayu balak bergegar semasa proses pemotongan berputar. Ini mengakibatkan ketebalan venir yang tidak konsisten—berbeza antara tebal dan nipis—yang membawa kepada pengecutan tidak sekata semasa peringkat seterusnya dan kehilangan kawalan kerataan sepenuhnya. Kestabilan berkurangan dengan ketara apabila kayu balak dipotong menghampiri teras, menjadikan beberapa kepingan terakhir venir sangat terdedah kepada penggulungan dan peledingan.
4. Kelajuan Pemotongan Berputar yang Tidak Sepadan
Apabila kelajuan putaran dan kadar suapan tidak disegerakkan dengan betul, hentakan pemotongan menjadi tidak stabil, sering menyebabkan venir nipis mengalami riak atau “tanda getaran.”
Penyelesaian: Wujudkan proses persediaan dan pelarasan yang standard. Asah pisau pemotong secara berkala untuk memastikan tepi yang lurus sempurna. Standardkan parameter—seperti sudut pengisaran, ketinggian pisau, jurang pisau dan daya bar tekanan—berdasarkan ketebalan venir dan spesies kayu yang khusus. Periksa dan selenggara pengapit gelendong, penggelek dan galas untuk menghapuskan larian keluar. Pastikan pemusatan kayu balak yang tepat sebelum dimuatkan; untuk kayu balak melengkung, selaraskannya untuk meminimumkan kesipian. Gunakan kelajuan pemotongan berputar yang konsisten untuk kayu balak dengan spesifikasi yang sama bagi mengurangkan hentakan pemotongan. Tambahan pula, jangan biarkan venir basah yang baru dipotong terdedah kepada cuaca untuk tempoh yang lama, kerana pengeringan udara setempat boleh mencetuskan tegasan pengeringan pramatang.
III. Peringkat Pengeringan: Mengapa Venir Kelihatan Rata Pada Mulanya tetapi Melengkung Selepas Pengeringan
Dalam banyak kilang, venir mungkin kelihatan boleh diterima sejurus selepas pemotongan putar, tetapi kemudiannya melengkung atau meleding apabila dikeringkan. Ini disebabkan oleh “tegasan pengeringan” dan merupakan peringkat utama di mana masalah kerataan sering timbul.
1. Pengeringan Tidak Sekata Akibat Ketebalan Venir yang Tidak Konsisten
Variasi ketebalan yang berasal daripada peringkat pemotongan putar menyebabkan pengeringan tidak sekata. Dalam pengering, bahagian yang lebih nipis kehilangan kelembapan dan mengecut lebih cepat daripada bahagian yang lebih tebal. Oleh kerana kadar pengecutan tidak selaras, venir dikenakan tegangan dalaman, menyebabkan ia berubah bentuk. 2. Suhu Pengeringan, Halaju Aliran Udara dan Konfigurasi Zon yang Tidak Betul
Jika suhu meningkat terlalu cepat atau ditetapkan terlalu tinggi pada peringkat awal, kerak keras terbentuk dengan cepat pada permukaan venir, memerangkap kelembapan di dalam. Ini mencipta kecerunan kelembapan yang ketara antara bahagian dalam dan luar, mengakibatkan tekanan dalaman yang kuat. Tambahan pula, aliran udara yang tidak sekata di dalam pengering—di mana sesetengah kawasan mengalami draf kuat manakala kawasan lain mempunyai sedikit atau tiada aliran udara—menyebabkan kadar pengeringan yang tidak konsisten merentas bahagian berbeza pada helaian venir yang sama, membawa secara langsung kepada peledingan.
3. Kekurangan Peringkat Penyamaan Kelembapan dan Pendinginan Pelepasan Tekanan
Apabila venir keluar dari zon pengeringan bersuhu tinggi serta-merta, tekanan dalaman “terkunci” semasa bahan masih panas. Apabila ia menyejuk ke suhu ambien, tekanan ini dilepaskan secara tidak sekata, menyebabkan venir terus berubah bentuk atau melengkung dari semasa ke semasa.
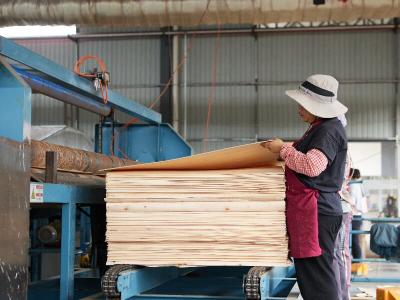
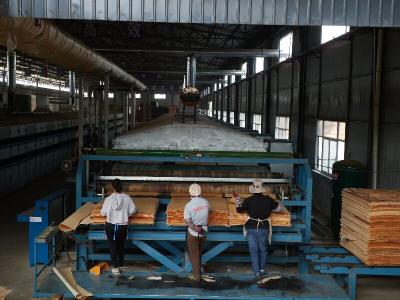
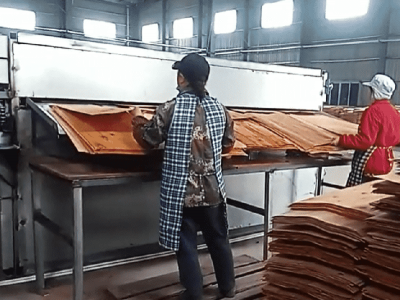
Penyelesaian: Gunakan pengering jenis penggelek yang dilengkapi kawalan suhu berzon dan aliran udara dua sisi yang seimbang. Sistem harus merangkumi peringkat pemanasan awal, peringkat pengeringan utama, peringkat penyamaan kelembapan, dan peringkat penyejukan pelepasan tegasan. Gunakan pendekatan “pengeringan perlahan pada suhu lebih rendah” untuk mengelakkan pemanasan pantas yang agresif. Pastikan tekanan stabil daripada penggelek atas dan bawah untuk “menetapkan” venir semasa gentiannya dalam keadaan lembut. Selepas pengeringan, laluan venir melalui zon penyesuaian kelembapan untuk melepaskan tegasan dalaman secara beransur-ansur, seterusnya meminimumkan “lompatan balik” semasa penyejukan. Jika boleh dilaksanakan, integrasikan sistem pemantauan kandungan kelembapan dalam talian untuk memastikan kandungan kelembapan akhir setiap kelompok venir kekal dalam julat sempit yang konsisten, mengurangkan ubah bentuk yang disebabkan oleh kebolehubahan kelembapan.
IV. Pengendalian Hiliran, Penyusunan, dan Penyesuaian: Punca Ubah Bentuk Sekunder yang Sering Terlepas Pandang
Walaupun proses pemotongan putar dan pengeringan dijalankan dengan sempurna, pengendalian atau penyusunan yang tidak betul boleh menyebabkan venir rata melengkung semula. Isu seperti membiarkan venir basah terdedah kepada draf atau cahaya matahari, ketinggian susunan yang tidak sekata, atau taburan tekanan yang tidak konsisten boleh menyebabkan pengeringan dan pengecutan setempat. Bagi venir kering, pendedahan kepada suhu dan kelembapan ambien yang berubah-ubah—menyebabkan kitaran berulang penyerapan dan penyahserapan lembapan—membawa kepada ubah bentuk berterusan.
Penyelesaian: venir basah perlu dilindungi daripada angin dan dikekalkan lembap semasa penyimpanan jangka pendek, dengan keutamaan diberikan untuk memasukkannya ke dalam pengering. Selepas dikeringkan, venir perlu disimpan dalam persekitaran terkawal dan tertutup, disusun kemas mengikut gred, dan dilindungi daripada pendedahan aliran udara sebelah pihak. Sebelum pemprosesan selanjutnya, berikan masa yang mencukupi untuk tegasan dalaman mencapai keseimbangan, yang membantu meminimumkan ubah bentuk semasa peringkat pembuatan seterusnya. V. Pendekatan Pengurusan untuk Memastikan Kerataan Venir yang Konsisten
Ketidakseragaman kerataan venir potong putar berpunca daripada gabungan faktor: tegasan semula jadi dalam balak mentah, tegasan yang terhasil semasa proses pemotongan putar, dan tegasan pengecutan yang berlaku semasa pengeringan. Strategi penambahbaikan yang berkesan boleh dilaksanakan seperti berikut:
Langkah 1: Gredkan balak mentah dan gunakan proses pelembutan/pengukusan yang seragam untuk menghapuskan variasi awal dalam kandungan lembapan dan tegasan dalaman.
Langkah 2: Seragamkan operasi pemotongan putar—termasuk pemeriksaan peralatan, pengasahan pisau, tetapan bar tekanan, pelarasan jurang pisau, dan pemusatan kayu balak—untuk memastikan ketebalan venir yang seragam dan keadaan pemotongan yang stabil sejak awal.
Langkah 3: Gunakan peralatan pengeringan yang mempunyai kawalan suhu berzon dan penyejukan penyamaan kelembapan bersepadu untuk mengurus kecerunan pengeringan dan “mengekalkan” bentuk rata venir.
Langkah 4: Seragamkan prosedur pengendalian, penyusunan, dan penyimpanan untuk mencegah ubah bentuk seterusnya.
Mencapai kerataan yang konsisten pada asasnya adalah tentang memastikan gentian kayu mengalami tegasan dan pengecutan yang seragam. Dengan menetapkan parameter piawai untuk fasa pra-rawatan, pemotongan putar, dan pengeringan bagi setiap kelompok kayu balak, pengeluar dapat mengurangkan peledingan dengan ketara—walaupun apabila bekerja dengan spesies kayu yang sama—sekali gus menstabilkan gred kualiti venir dan mengurangkan kerugian keseluruhan dalam pengeluaran papan lapis.