 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية



Analisis Cabaran dalam Pengeringan Venir Birch dan Pendekatan Baharu untuk Mitigasi Kecacatan
Analisis Cabaran dalam Pengeringan Venir Birch dan Pendekatan Baharu untuk Mitigasi Kecacatan
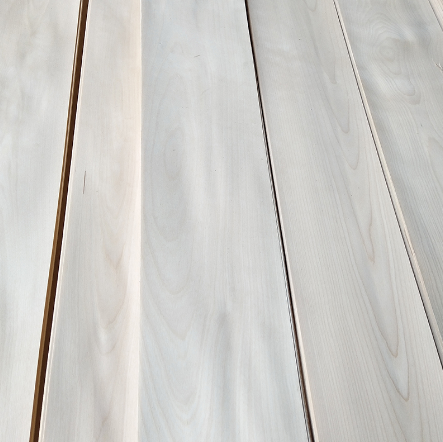
Dengan asasnya yang bersih dan berwarna cerah serta ira halus yang lutsinar, kayu birch amat dihargai untuk aplikasi mewah seperti panel hiasan, papan perabot berlapis-lapis dan papan belakang piano. Walau bagaimanapun, struktur berliang unik kayu birch—yang dicirikan oleh ves yang padat dan halus serta perkadaran tinggi tisu berdinding nipis—menjadikannya amat sensitif terhadap tekanan pengeringan dan turun naik suhu serta kelembapan persekitaran. Banyak kilang cuba memproses venir birch menggunakan parameter pengeringan yang pada asalnya dibangunkan untuk poplar atau eukaliptus, yang sering mengakibatkan pelbagai kecacatan kualiti. Pengurusan pengeringan yang berkesan bukan sekadar menyesuaikan suhu dan kelajuan; ia memerlukan kawalan tepat berdasarkan corak migrasi kelembapan, dinamik aliran udara dan evolusi tekanan dalaman dalam venir. Perbincangan ini merangkumi aspek utama pengurusan pengeringan, punca utama kecacatan biasa dan strategi untuk penambahbaikan.
I. Pertimbangan Utama untuk Pengeringan Venir Birch
1. Tangani tekanan asas daripada peringkat pemotongan putar; jangan atribusikan semua kecacatan semata-mata kepada proses pengeringan.
Banyak retakan dan kedutan yang disebabkan oleh pengeringan bermula semasa fasa pemotongan berputar. Oleh kerana kayu birch agak liat, sudut pisau yang tidak betul atau jurang bar tekanan yang tidak tepat semasa pemotongan boleh menyebabkan tegasan mampatan terpendam terkumpul di dalam venir. Apabila venir tersebut memasuki pengering, kehilangan kelembapan mencetuskan pelepasan tegasan dalaman ini, yang membawa kepada perpecahan atau retakan. Tambahan pula, terdapat perbezaan ketara antara kayu teras dan kayu gubal birch: kayu teras lebih tumpat dan lebih tahan terhadap penyingkiran kelembapan, manakala kayu gubal mempunyai kandungan gula yang lebih tinggi, menjadikannya lebih mudah berubah warna apabila terdedah kepada haba. Venir kayu teras dan kayu gubal harus diasingkan dan diproses secara berasingan dan bukannya dicampur bersama di barisan pengeringan. Selain itu, calar permukaan daripada pisau pemotong dan ketidakseragaman ketebalan boleh menyebabkan kadar penyejatan kelembapan yang tidak sekata merentasi venir, seterusnya memburukkan lagi kecacatan pengeringan.
2. Utamakan kualiti medium udara panas; kawal tahap habuk dan oksigen dengan ketat.
Memandangkan penampilan venir kayu birch yang bersih dan asli, keperluan terhadap ketulenan medium udara panas adalah jauh lebih ketat berbanding venir campuran spesies standard. Jika gas serombong daripada relau pengering memasuki saluran udara, atau jika habuk kayu beredar bersama udara panas dan melekat pada permukaan venir, ia boleh menghasilkan sisa berbintik dan kabur yang mustahil untuk dipadam. Tambahan pula, dalam persekitaran bersuhu tinggi dan kaya oksigen, bahan larut ekstraktif dalam kayu birch mudah teroksida dan berubah warna. Semasa pengeluaran, sistem penyingkiran habuk dan penukar haba mesti dipantau secara berterusan; keutamaan harus diberikan kepada penggunaan udara bersih yang dipanaskan (melalui penukar haba) dan bukannya membenarkan gas serombong pembakaran langsung bersentuhan dengan venir. Kandungan lembapan udara yang beredar juga mesti dilaraskan secara dinamik. Pada peringkat pertengahan dan lewat proses pengeringan, seseorang harus mengelakkan penggunaan berpanjangan aliran udara berkelembapan rendah dan berkelajuan tinggi, kerana ini boleh mengedapkan permukaan—menghasilkan “cangkerang keras” yang memerangkap lembapan di dalam—fenomena yang lazimnya dirujuk sebagai “pengerasan permukaan.”
3. Mengimbangi migrasi kelembapan dalam kedua-dua arah melintang dan membujur untuk meminimumkan jurang antara kedua-dua belah venir
Pendedahan tidak sekata kepada haba dan aliran udara pada permukaan atas dan bawah venir adalah punca utama peledingan. Selain mengimbangi aliran udara antara muncung atas dan bawah, perhatian mesti diberikan kepada taburan aliran udara merentasi keseluruhan lebar pengering. Berhampiran dinding sisi, udara mudah mengalami aliran balik atau arus pusar, yang boleh menyebabkan venir di tepi sama ada kering terlalu cepat—menyebabkan keretakan—atau kekal lembap akibat aliran udara yang tidak mencukupi. Deflektor aliran udara boleh digunakan untuk menyelaraskan taburan udara dengan halus, memastikan kadar penyejatan yang konsisten merentasi keseluruhan lebar. Dalam pengering berterusan, peralihan antara zon suhu hendaklah beransur-ansur; perubahan suhu yang mendadak seperti “tebing” boleh mengganggu kadar migrasi kelembapan dan menyebabkan kepekatan tegasan.
4. Menguruskan proses penyejukan dan pelepasan untuk mengelakkan venir bersuhu tinggi daripada terdedah secara tiba-tiba kepada suhu ambien
Ramai pengeluar memberi tumpuan secara eksklusif kepada parameter dalam zon pengeringan, mengabaikan fasa penyejukan semasa pelepasan. Apabila venir birch berada pada suhu tinggi, dinding selnya berada dalam keadaan santai. Jika ia tiba-tiba terdedah kepada udara ambien bengkel yang lebih sejuk, permukaannya menyejuk dan mengecut dengan cepat, menghasilkan tegasan terma yang kuat. Ini sering mengakibatkan corak retakan halus seperti jaring pada permukaan. Selain itu, turun naik kandungan lembapan yang cepat sedemikian menyebabkan pelembapan semula yang tidak sekata kemudiannya. Peringkat penyejukan terkawal harus dilaksanakan selepas proses pengeringan, membolehkan suhu venir menurun secara beransur-ansur sebelum ia dipindahkan ke kawasan penyimpanan keseimbangan. Kebuk pengkondisian bukan sekadar untuk penyimpanan; ia mesti mengekalkan persekitaran suhu dan kelembapan yang stabil. Ini membolehkan lembapan dalam venir diagihkan semula secara beransur-ansur, seterusnya melepaskan tegasan dalaman sisa.
5. Menetapkan Sasaran Kandungan Lembapan Berbeza Berdasarkan Penggunaan Akhir
Aplikasi hiliran yang berbeza untuk venir memerlukan julat kandungan lembapan optimum yang berbeza. Bagi venir birch yang bertujuan untuk digunakan sebagai venir muka atau dalam panel pra-siap (bercat/berlaka), kandungan lembapan tidak boleh terlalu rendah. Sebaliknya, bagi venir yang digunakan dalam papan lapis struktur—atau yang akan dihantar ke kawasan gersang—kandungan lembapan boleh ditetapkan pada tahap yang lebih rendah. Menggunakan piawaian kandungan lembapan yang seragam secara menyeluruh adalah bermasalah: ia sama ada akan menyebabkan penyerapan lembapan dan seterusnya ubah bentuk semasa penggunaan kemudian, atau mengakibatkan kerapuhan berlebihan, menyebabkan kadar pecah yang tinggi semasa pemprosesan. Tahap kandungan lembapan sasaran juga perlu dilaraskan dengan teliti untuk mengambil kira turun naik kelembapan bengkel antara musim hujan dan musim kering.
II. Kecacatan Biasa Dalam Pengeringan Venir Birch: Punca Dan Strategi Penambahbaikan Bersasar
1. Retak Mikro Seperti Rangkaian dan Retak Halus “Cangkerang Kura-kura” (Berbeza Daripada Pembelahan Hujung Mudah)
Punca: Semasa peringkat pertengahan dan lewat pengeringan, permukaan kehilangan kelembapan terlalu cepat, membentuk “cangkerang keras” yang menghalang resapan keluar kelembapan dalaman; pengembangan dalaman yang terhasil mengenakan tegangan pada lapisan permukaan. Selain itu, penyejukan pantas selepas keluar dari pengering menimbulkan tegasan kejutan terma, yang menambah tegasan yang sudah wujud daripada proses pemotongan berputar awal.
Strategi Penambahbaikan: Perkenalkan pelembapan terkawal semasa fasa pertengahan pengeringan untuk melembutkan permukaan venir dan memecahkan kesan “cangkerang keras”. Perlahan kadar kenaikan suhu semasa peringkat pertengahan dan lewat, serta kurangkan halaju aliran udara. Laksanakan zon “penyejukan perlahan” untuk memastikan venir bersuhu tinggi tidak terdedah kepada hembusan udara sejuk secara langsung. Kalibrasi bar tekanan dan jurang pisau secara berkala semasa proses pemotongan putar untuk meminimumkan tegasan awal yang diperkenalkan ke dalam venir. Venir yang sudah menunjukkan retakan halus seperti jaringan harus diturunkan gred, diasingkan, dan dikecualikan daripada peringkat penekanan panas.
2. Kelabu Setempat atau Perubahan Warna Kabur pada Permukaan Venir (Tanpa Bintik Kulat/Fungi yang Jelas)
Punca: Pengumpulan habuk atau zarah karbon halus yang terdapat dalam aliran udara panas; pencemaran permukaan venir oleh kabus minyak atau gas pembakaran akibat kebocoran dalam sistem pertukaran haba; atau pendedahan berpanjangan kepada keadaan kelembapan tinggi, yang menyebabkan ekstraktif kayu dalaman berhijrah perlahan-lahan ke permukaan. Langkah penambahbaikan: Bersihkan habuk secara berkala daripada saluran udara, penukar haba dan muncung; periksa dan baiki struktur pengedap penukar haba. Bagi sistem pemanasan berasaskan biojisim, pastikan penapisan gas serombong yang berkesan. Semasa fasa pengeringan awal, lalui dengan cepat peringkat kelembapan tinggi—di mana lembapan mudah dilepaskan—untuk mengelakkan pendedahan berpanjangan kepada keadaan suhu rendah hingga sederhana dan kelembapan tinggi. Elakkan venir basah mentah daripada tercemar dengan tanah; lakukan pembersihan mudah pada permukaan venir untuk membuang kotoran dan pasir sebelum memasukkannya ke dalam pengering.
3. Lengkungan sebelah atau pintalan berbentuk S pada venir
Punca: Ketebalan tidak sekata (lebih nipis pada satu sisi, lebih tebal pada sisi yang lain); aliran udara tidak sekata merentasi lebar, menyebabkan satu sisi kering lebih cepat daripada sisi yang lain; suapan condong, mengakibatkan satu sisi terdedah secara berterusan kepada lebih banyak aliran udara; atau perbezaan awal kandungan lembapan antara permukaan atas dan bawah venir.
Langkah penambahbaikan: Pasang peranti penjajaran/pembetulan di stesen suapan untuk memastikan venir berada di tengah semasa pengangkutan. Asingkan venir mengikut ketebalan untuk meminimumkan variasi dalam setiap kelompok. Laraskan pemesong udara pada kedua-dua belah untuk mengimbangi aliran udara. Asingkan secara manual venir yang mempunyai perbezaan ketara antara permukaan atas dan bawah sebelum suapan, dan proses secara berasingan.
4. Kecerunan kandungan lembapan dalaman yang tinggi (luaran kering, dalaman basah), menyebabkan pembentukan gelembung atau delaminasi semasa penekanan panas
Punca: Kelajuan mesin yang berlebihan menyebabkan masa pengeringan tidak mencukupi; profil suhu pengeringan yang terlalu tinggi pada peringkat awal, menyebabkan liang permukaan tertutup terlalu awal; atau pemprosesan venir tebal dan nipis pada baris yang sama, di mana kelembapan dalam venir tebal tidak dapat keluar tepat pada masanya.
Langkah penambahbaikan: Untuk venir birch tebal, gunakan kadar pemanasan awal yang lebih perlahan dan panjangkan kitaran pengeringan keseluruhan. Laksanakan strategi kawalan kelembapan berbilang peringkat: pemanasan awal kelembapan tinggi, dehidrasi stabil pada peringkat pertengahan, dan penyaman/penyetaraan kelembapan pada peringkat akhir. Asingkan baris pengeluaran atau kelompok secara ketat untuk venir yang berbeza ketebalan. Tingkatkan pemeriksaan rawak kandungan kelembapan teras, bukannya bergantung semata-mata pada bacaan kelembapan permukaan.
5. Kemunculan lekukan atau lubang seperti jarum halus pada permukaan venir
Punca: Gelembung udara dalaman atau pengewapan lembapan yang cepat di dalam venir basah, yang memecahkan dinding sel; pemanasan terlalu cepat, menyebabkan lembapan dalaman mendidih dan mengewap; atau kecacatan sedia ada dalam bahan mentah—seperti lubang serangga atau poket damar—yang menjadi lebih ketara selepas pengeringan. Langkah penambahbaikan: Laksanakan kenaikan suhu secara berperingkat di zon prapemanasan untuk membolehkan lembapan dalaman meresap secara stabil, mencegah pengewapan cepat; kurangkan halaju udara panas pada peringkat pengeringan awal untuk memperlahankan pengerasan permukaan; buang venir mentah yang mengandungi lubang serangga atau tanda-tanda reput; dan biarkan venir basah hasil kupas putar berehat sebentar untuk melegakan tekanan dalaman sebelum masuk ke dalam pengering.
6. Kotoran biru sekunder atau pertumbuhan kulat pada venir kering semasa penyimpanan
Punca: Kandungan lembapan akhir melebihi spesifikasi; kelembapan tinggi dan pengudaraan yang lemah di kawasan pengkondisian/penyimpanan; susunan bertindan yang terlalu padat, yang menghalang aliran udara ke teras tindanan dan menyebabkan penyerapan lembapan setempat; sentuhan dengan lantai atau dinding yang lembap.
Langkah penambahbaikan: Pantau kandungan lembapan akhir dengan ketat dan keringkan semula mana-mana venir yang melebihi had; pastikan pengudaraan dan kawalan kelembapan yang berkala di kawasan penyimpanan; sediakan saluran udara dalam tindanan venir dan gunakan palet untuk meninggikannya dari lantai, bagi mengelakkan penyerapan lembapan dari tanah; utamakan penempatan venir yang baru dikeringkan di kawasan yang mempunyai pengudaraan baik, dan elakkan penyimpanan bersama produk separuh siap yang tinggi kelembapan.
Pengeringan venir birch pada asasnya ialah proses “menguruskan tekanan, menstabilkan kelembapan dan memastikan kebersihan.” Berbeza dengan spesies yang matlamat utamanya ialah dehidrasi pantas, birch memerlukan kadar migrasi kelembapan yang tetap dan terkawal. Tiada parameter proses tetap dan kekal; sebaliknya, tetapan mesti dilaraskan secara berterusan berdasarkan faktor seperti asal kayu balak, musim penuaian, ketebalan venir dan status operasi sistem pemanasan. Dengan memberi tumpuan kepada peringkat yang sering diabaikan—seperti pengurusan pra-pemotongan putar, pengekalan keadaan udara panas yang bersih dan pelaksanaan fasa penyejukan/penyeimbangan terkawal—seseorang dapat menghasilkan venir birch yang bersih, rata dan seragam kandungan lembapannya secara konsisten, memenuhi piawaian ketat yang diperlukan oleh pengeluar panel mewah.


