 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية



Cara Meningkatkan Kelajuan Pengeringan dalam Pengering Venir
Cara Meningkatkan Kelajuan Pengeringan dalam Pengering Venir
Dalam pengeluaran papan lapis, pengeringan venir ialah proses kritikal yang mengekang kapasiti keseluruhan barisan pengeluaran. Kelajuan pengeringan yang perlahan bukan sahaja menyebabkan kesesakan—mengakibatkan penumpukan bahan pada peringkat pengupasan putar dan kesesakan di sepanjang barisan pengeluaran—malah meningkatkan penggunaan tenaga per unit venir. Walau bagaimanapun, hanya meningkatkan kelajuan dengan mudah boleh mengakibatkan masalah seperti melengkung, retak, taburan kelembapan yang tidak sekata (di mana permukaan kering tetapi bahagian dalam masih lembap), dan kualiti ikatan yang terjejas. Untuk meningkatkan kelajuan pengeringan secara selamat dan konsisten, seseorang tidak boleh bergantung semata-mata pada menaikkan suhu secara membuta tuli atau mempercepatkan kadar suapan venir. Sebaliknya, pendekatan sistematik diperlukan—merangkumi pra-rawatan bahan mentah, pengoptimuman sistem udara panas, proses pengeringan berzon, penambahbaikan pengedapan dan penebatan peralatan, pemantauan dan kawalan pintar, serta penyelenggaraan harian yang tekun—untuk mencapai keseimbangan yang betul antara kecekapan pengeringan dan kualiti venir siap.
Pada terasnya, pengeringan venir melibatkan dua proses: penghijrahan kelembapan dari bahagian dalam venir ke permukaannya, dan penyingkiran kelembapan permukaan oleh aliran udara panas. Halangan kepada kelajuan pengeringan selalunya bukan kekurangan haba, tetapi pembentukan lapisan sempadan udara lembap tepu pada permukaan venir, yang menghalang penyejatan berterusan. Sebagai alternatif, kadar resapan kelembapan dalaman mungkin gagal mengekalkan kadar penyejatan permukaan, menyebabkan kecacatan berkaitan tegasan—khususnya, keadaan “kering di luar, basah di dalam”. Sebarang strategi untuk meningkatkan kelajuan pengeringan mesti memberi tumpuan kepada mengatasi halangan ini sambil selaras dengan kinetik semula jadi penghijrahan kelembapan.
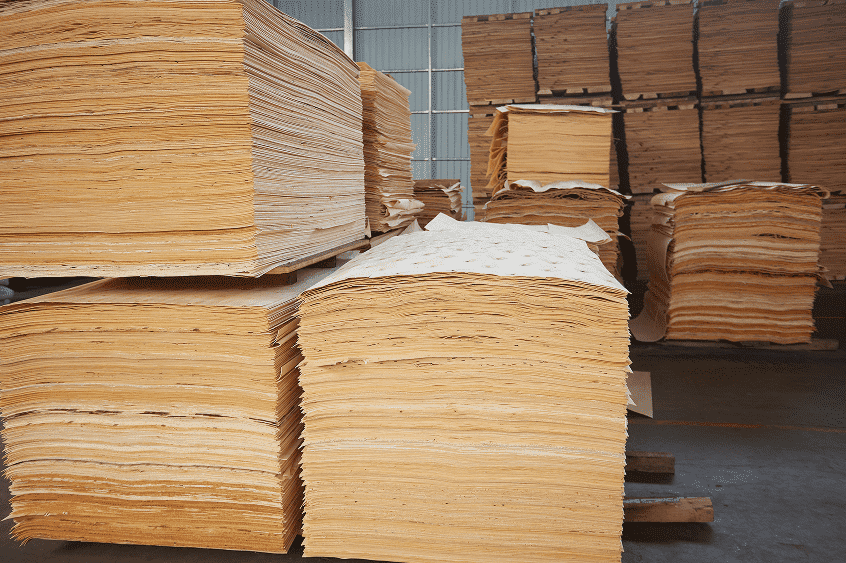
I. Utamakan Pengisihan Hulu dan Pra-pengeringan untuk Mengurangkan Beban di Punca
Ramai pengeluar mengabaikan peringkat suapan masuk, membenarkan venir dengan kandungan lembapan, ketebalan dan spesies kayu yang berbeza dikeringkan bersama. Dalam kes sedemikian, pengering mesti ditetapkan mengikut keperluan bahan yang paling sukar dikeringkan, yang ketara memperlahankan keseluruhan kelajuan pemprosesan.
Veneer hendaklah diisih selepas pengupasan putar berdasarkan kandungan lembapan awal, ketebalan, dan spesies kayu, kemudian dimasukkan ke dalam pengering dalam kelompok yang seragam. Veneer dengan kandungan lembapan tinggi hendaklah dikumpulkan secara berasingan; ia tidak boleh diproses bersama veneer nipis yang rendah lembapan. Jika keadaan mengizinkan, masukkan fasa pra-pengeringan semula jadi atau zon pra-pengeringan yang ringkas. Ini membolehkan veneer melepaskan sebahagian “air bebas” sebelum memasuki pengering utama, seterusnya mengurangkan beban lembapan. Ini bukan sahaja memendekkan masa pengeringan yang diperlukan dalam unit utama tetapi juga mengurangkan risiko keretakan akibat penyejatan pesat dan agresif pada peringkat awal. Selain itu, minimumkan tindanan veneer kupas putar dan elakkan pengumpulan air setempat untuk mengelakkan lonjakan luar biasa dalam kandungan lembapan. Semasa memasukkan veneer ke dalam pengering, pastikan ia dijajarkan dengan betul—minimumkan pertindihan atau tepi yang terletak di atas satu sama lain—supaya setiap keping terdedah sepenuhnya kepada udara panas, seterusnya mencegah berlakunya “lembapan terperangkap” (titik lembap).
II. Mengoptimumkan Sistem Udara Panas: Kawalan Bersepadu Suhu, Halaju Udara dan Kelembapan Zon
Suhu, halaju udara dan kelembapan relatif medium udara panas ialah tiga parameter teras yang menentukan kadar pengeringan. Semua ini mesti diselaraskan antara satu sama lain; menaikkan suhu secara berasingan sahaja harus dielakkan.
1. Laksanakan Pengeringan Berperingkat dan Berzon dan Bukan Pengeringan Suhu Malar
Bagi pengering venir jenis penggelek atau tali pinggang jaringan, adalah disyorkan untuk membahagikan proses kepada zon-zon yang berbeza: zon prapemanasan/penyejatan, zon pengeringan kadar malar, zon pengeringan kadar menurun, dan zon pengkondisian/penyeimbangan kelembapan. Peringkat awal, yang dicirikan oleh suhu tinggi dan kelembapan tinggi, memudahkan penyejatan pesat “air bebas” daripada venir. Peringkat pertengahan menggunakan aliran udara yang meningkat untuk membawa wap air keluar dengan cepat. Peringkat akhir melibatkan penurunan suhu dan penyesuaian kelembapan untuk membolehkan kelembapan dalaman berhijrah ke permukaan, mencegah “pengerasan kulit”—fenomena di mana permukaan kering dan mengeras lebih awal, menutup liang-liang. Pendekatan suhu malar “satu saiz untuk semua” sama ada memaksa kelajuan pengeluaran yang lebih perlahan atau mengakibatkan jumlah venir cacat dan ditolak yang tinggi.
2. Tingkatkan Kelajuan Udara Semburan dengan Sewajarnya untuk Mengganggu Lapisan Sempadan Udara Lembap
Meningkatkan halaju jet udara yang diarahkan ke permukaan venir selalunya lebih berkesan untuk mempercepatkan proses pengeringan berbanding hanya menaikkan suhu. Aliran udara berkelajuan tinggi melanggar permukaan venir secara langsung, menyerakkan filem wap air tepu dan mengekalkan perbezaan tekanan penyejatan yang tinggi. Walau bagaimanapun, halaju yang lebih tinggi tidak semestinya lebih baik; kelajuan yang berlebihan boleh menyebabkan lonjakan mendadak dalam penggunaan tenaga kipas, serta anjakan atau ketidakjajaran venir yang lebih nipis. Halaju udara optimum harus ditentukan berdasarkan ketebalan venir. Seterusnya, periksa muncung udara secara berkala dan bersihkan sebarang penyumbatan habuk kayu untuk memastikan aliran udara seragam merentasi keseluruhan lebar pengering, mencegah pengeringan tidak sekata—di mana bahagian tepi kekal terlalu lembap manakala bahagian tengah menjadi terlalu kering.
3. Kawal Kelembapan Relatif di Dalam Ruang Pengeringan untuk Mengekalkan Daya Penggerak Penyejatan
Pada sebarang suhu tertentu, kelembapan relatif yang lebih rendah di dalam kebuk pengeringan menghasilkan perbezaan tekanan penyejatan yang lebih besar, yang seterusnya mempercepatkan proses pengeringan. Adalah penting untuk mengawal aliran udara ekzos dengan betul bagi memastikan gas ekzos berkelembapan tinggi disingkirkan tepat pada masanya. Pada masa yang sama, laksanakan pemulihan haba—jangan hanya melepaskan semua udara panas. Jika penyingkiran lembapan tidak mencukupi, kelembapan akan terkumpul di dalam kebuk pengeringan; walaupun pada suhu tinggi, proses pengeringan akan terhenti.
III. Menaik Taraf Sumber Haba, Penebat, Dan Pengedapan Untuk Meminimumkan Kehilangan Haba Yang Tidak Perlu
Kehilangan haba ialah punca yang sering diabaikan mengapa banyak pengering lama mengalami kadar pengeringan yang perlahan dan kapasiti pengeluaran yang terhad.
Pertama, periksa lapisan penebat pengering. Gantikan mana-mana panel penebat yang sudah tua atau rosak, dan pastikan semua sambungan, pintu akses, dan bukaan pemuatan/pemunggahan dimeterai dengan betul menggunakan gasket untuk mengelakkan kehilangan haba atau kemasukan udara sejuk. Penyusupan udara sejuk boleh menyebabkan penurunan suhu setempat, mewujudkan “zon mati” di mana pengeringan tidak berkesan. Memperbaiki pengedapan sesebuah unit selalunya membawa kepada peningkatan ketara dalam kapasiti pengeluaran, walaupun beroperasi di bawah parameter yang sama.
Kedua, optimumkan bekalan haba. Sistem seperti pembakar biomas, unit pemulihan haba, atau penggunaan berperingkat haba buangan daripada tanur boleh menyediakan sumber haba yang stabil dan konsisten, sekali gus mencegah turun naik suhu. Apabila sumber haba tidak stabil, pengendali sering terpaksa mengambil pendekatan konservatif dengan memperlahankan kadar suapan untuk mengelakkan masalah. Jika boleh dilaksanakan, barisan pengeluaran boleh diubah suai dengan sistem pertukaran haba yang menggunakan haba ekzos untuk memanaskan awal udara segar yang masuk, seterusnya meningkatkan kecekapan terma dan kapasiti pengeringan tanpa memerlukan bahan api tambahan.
IV. Menyelaraskan Kelajuan Penghantaran dengan Struktur Peralatan untuk Aliran Bahan yang Stabil dan Berterusan
Kelajuan penyampaian pengering mesti diselaraskan dengan zon pengeringan, ketebalan venir dan kandungan lembapan. Bagi venir yang lebih tebal atau spesies kayu berketumpatan tinggi (seperti sesetengah kayu keras), resapan lembapan adalah lebih perlahan, bermakna kelajuan penghantar tidak boleh ditingkatkan secara membuta tuli. Sebaliknya, bagi venir yang lebih nipis—seperti yang diperbuat daripada kayu eukaliptus atau kayu getah—kelajuan boleh ditingkatkan, dengan syarat ia kekal dalam parameter operasi yang selamat.
Dalam pengering penggelek berbilang lapisan, adalah penting untuk memastikan bahawa penggelek pada setiap aras disegerakkan dan mengenakan tekanan yang seragam untuk mengelakkan venir daripada tergelincir, hanyut, atau bertimbun. Sistem pemuatan tekanan negatif automatik dan mekanisme yang memastikan suapan rata membantu mengelakkan venir daripada berkedut atau bertindih, memastikan setiap kepingan terletak rata dan terdedah kepada haba secara sekata. Dalam banyak kes, percubaan untuk meningkatkan kelajuan pengeluaran gagal bukan kerana kekurangan haba, tetapi kerana aliran bahan yang tidak stabil—kesesakan atau pertindihan venir yang kerap memaksa pengendali mengurangkan kelajuan operasi. Apabila memilih peralatan baharu atau menaik taraf unit sedia ada, sistem yang menampilkan aliran udara beredar tiga dimensi, kipas berzonakan secara bebas, dan kawalan suhu khusus zon berbilang lapisan menawarkan kelebihan yang ketara berbanding reka bentuk saluran edaran tunggal yang lebih lama. Ia memudahkan kelajuan pemprosesan yang lebih tinggi sambil memastikan keseragaman kandungan lembapan yang lebih besar.
V. Melaksanakan Pengesanan Kelembapan Pintar untuk Kawalan Kelajuan Adaptif
Kaedah tradisional—yang bergantung pada pensampelan manual dan pengalaman pengendali untuk melaraskan tetapan mesin—jarang membolehkan operasi yang konsisten pada kelajuan selamat maksimum. Dengan memasang penderia kelembapan dalam talian untuk menangkap data masa nyata pada peringkat suapan masuk dan suapan keluar, sistem kawalan boleh melaraskan kelajuan talian, suhu zon dan tetapan kipas ekzos secara automatik. Ini membolehkan penyesuaian dinamik: mesin memperlahankan untuk venir yang lebih basah dan mempercepatkan untuk venir yang lebih kering.
Mengintegrasikan sistem pengisihan kelembapan visual berasaskan AI dengan persediaan pengeringan pintar meminimumkan ralat manusia, memaksimumkan kapasiti pengeluaran pengering dan mencegah amalan biasa menjalankan peralatan pada kelajuan yang tidak perlu rendah “untuk berada di pihak yang selamat.” Ia juga mengurangkan isu seperti pembaziran tenaga akibat pengeringan berlebihan atau kecacatan pengeluaran yang disebabkan oleh pengeringan kurang (yang boleh memberi kesan negatif terhadap penekanan panas seterusnya).
VI. Mewujudkan Penyelenggaraan Rutin untuk Menghapuskan Punca Tersembunyi Kemerosotan Kelajuan
Semasa operasi jangka panjang, pengumpulan habuk kayu adalah pembunuh senyap kepada kecekapan pengeringan. Pengumpulan habuk dalam muncung, saluran udara, penukar haba dan pendesak kipas menghalang aliran udara, mengurangkan kecekapan pertukaran haba dan mengurangkan isipadu udara panas—menyebabkan penurunan beransur-ansur dalam kelajuan pengeringan. Banyak kilang tersilap menganggap ini sebagai kekurangan kapasiti peralatan yang wujud.
Pelan penyelenggaraan berstruktur adalah penting: bersihkan habuk kayu secara berkala dari saluran udara, muncung dan penukar haba; periksa penggelek untuk kehausan, semak ketegangan tali pinggang dan pantau tali pinggang kipas untuk gelinciran; dan bersihkan saluran ekzos untuk mengelakkan pemeluwapan lembapan dan penyumbatan. Pengering yang diselenggara dengan baik boleh menjadi lebih daripada 20% lebih cekap berbanding unit yang sama yang mengalami pengumpulan habuk yang banyak.
VII. “Garis Merah” untuk Peningkatan Kelajuan: Melindungi Piawaian Kualiti
Terdapat had yang jelas dan muktamad terhadap sejauh mana kelajuan pengeringan boleh ditingkatkan. Pemanasan yang terlalu cepat atau kelajuan mesin yang tinggi boleh menghalang kelembapan di dalam venir daripada meresap ke luar, menyebabkan permukaan mengeras lebih awal. Ini membawa kepada masalah seperti pengerasan permukaan, keretakan, peledingan dan pembengkakan. Oleh kerana spesies kayu yang berbeza mempunyai toleransi yang berbeza—contohnya venir kayu eukaliptus (sama ada venir muka nipis atau venir teras tebal) dan venir kayu keras memerlukan parameter pemprosesan yang berbeza—pendekatan “satu saiz untuk semua” tidak sesuai. Apabila cuba meningkatkan kelajuan pengeluaran, gunakan strategi percubaan secara berperingkat: kekalkan kelompok venir, laksanakan peningkatan kelajuan mesin secara kecil-kecilan dan beransur-ansur, serta pantau secara berterusan kandungan lembapan keluaran bersama kadar kecacatan permukaan. Proses ini membantu mengenal pasti julat operasi optimum yang mengimbangi jumlah pengeluaran dengan hasil; elakkan membuat perubahan parameter secara drastik sekali gus.
Meningkatkan kelajuan pengeringan pengering venir bukan sekadar soal “membesarkan api dan mempercepatkan suapan.” Ia memerlukan pengoptimuman menyeluruh dan bersistem yang melibatkan bahan mentah, peredaran udara panas, peralatan, dan kawalan proses. Dengan melaksanakan pra-pengasingan dan pra-pengeringan untuk mengurangkan beban, menggunakan aplikasi udara panas berzon untuk memecahkan lapisan sempadan kelembapan, dan menggunakan sistem pemantauan serta kawalan pintar untuk menstabilkan proses—semuanya disokong oleh penebat haba, pengedapan, dan penyelenggaraan berkala yang betul—pengeluar dapat meningkatkan kapasiti pengeringan secara mampan. Pendekatan ini membolehkan daya pemprosesan yang lebih tinggi tanpa kenaikan ketara dalam kadar kecacatan, mengurangkan penggunaan tenaga per unit venir, selaras dengan irama pengeluaran peringkat pemotongan putar dan penekanan panas, dan akhirnya meningkatkan kecekapan serta keuntungan keseluruhan barisan pengeluaran papan lapis.


