 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية



Isu Biasa yang Perlu Dipertimbangkan dalam Pengeluaran Acuan Pembinaan
Isu Biasa yang Perlu Dipertimbangkan dalam Pengeluaran Acuan Pembinaan
Perancah pembinaan berfungsi sebagai substrat teras untuk membentuk konkrit. Kualiti perancah secara langsung menentukan kelicinan permukaan dan ketepatan dimensi komponen konkrit, di samping turut memberi kesan terhadap keselamatan pembinaan, bilangan kali perancah boleh diguna semula, dan kos keseluruhan projek. Banyak produk perancah di pasaran mengalami masalah seperti pembentukan gelembung, pengelupasan lapisan, pembengkakan tepi apabila bersentuhan dengan air, dan ubah bentuk—masalah yang sebahagian besarnya berpunca daripada kelemahan dalam kawalan pengeluaran. Daripada pemilihan bahan mentah, pengeringan venir, penglematan dan pemasangan, penekanan panas dan pelapisan, sehingga pemangkasan tepi, pengedapan, dan pemeriksaan akhir di kilang, setiap peringkat membawa risiko berpotensi yang mudah terlepas pandang. Di bawah ini, kami menggariskan isu pengeluaran biasa dan titik kawalan utama.
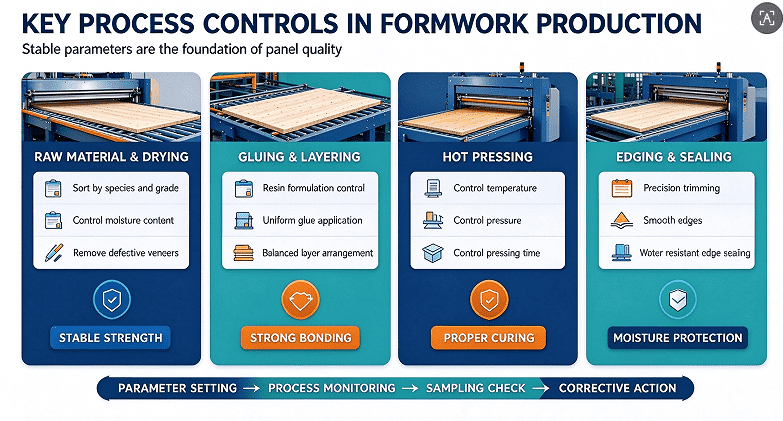
Vinir bahan mentah membentuk asas kualiti acuan dan merupakan peringkat yang paling mudah mengalami ketidakkonsistenan. Untuk mengurangkan kos, sesetengah pengeluar mencampurkan vinir daripada spesies kayu dan gred yang berbeza, menyebabkan variasi ketebalan yang ketara, retakan pada bahagian belakang, dan kelompok mata kayu—semuanya menjadikan panel siap sangat mudah meleding dan berubah bentuk. Kawalan kandungan lembapan vinir adalah kritikal: jika kandungan lembapan terlalu tinggi, lembapan dalaman mengewap semasa penekanan panas, mencipta tekanan dalaman yang membawa kepada pembentukan gelembung dan delaminasi. Sebaliknya, jika kandungan lembapan terlalu rendah, vinir menjadi rap; ini menghalang penembusan pelekat yang betul semasa ikatan, mengurangkan kekuatan ikatan, dan menyebabkan panel terdelaminasi selepas acuan ditanggalkan. Semasa pengeluaran, adalah penting untuk mengasingkan vinir mengikut spesies kayu dan gred, menggunakan peralatan pengeringan dengan kawalan suhu yang stabil untuk memastikan kandungan lembapan berada dalam julat teknikal yang ditetapkan, dan membuang vinir yang mempunyai retakan teruk, reput, atau kerosakan serangga untuk mengelakkan bahan substandard daripada memasuki peringkat pengeluaran seterusnya.
Proses formulasi dan penggunaan pelekat menentukan ketahanan teras acuan terhadap air mendidih dan rendaman air. Oleh kerana acuan pembinaan sering terdedah kepada buburan konkrit dan kelembapan, penggunaan jenis pelekat yang salah atau nisbah campuran yang tidak betul akan secara langsung mengakibatkan kekerapan penggunaan semula yang lebih rendah. Isu biasa termasuk: penyediaan pelekat resin fenolik yang tidak betul (seperti pelarasan sewenang-wenangnya pada nisbah agen pengerasan atau pengisi); penggunaan pelekat yang tidak sekata, menyebabkan kawasan dengan gam yang tidak mencukupi atau berlebihan; dan kegagalan menyesuaikan suhu pelekat atau masa gel sebagai tindak balas kepada turun naik suhu dan kelembapan bengkel. Penggunaan pelekat yang tidak mencukupi menyebabkan ikatan lemah, manakala pengumpulan pelekat berlebihan mengakibatkan pengerasan tidak lengkap; kedua-dua isu menyebabkan delaminasi pantas apabila terdedah kepada air. Tambahan pula, pematuhan alam sekitar adalah kritikal—pelekat dengan tahap formaldehid bebas yang berlebihan gagal memenuhi piawaian penilaian kesan alam sekitar dan keperluan akses pasaran. Semasa pengeluaran, adalah penting untuk menyeragamkan formulasi pelekat, mengekalkan kadar penggunaan yang konsisten, memastikan pencampuran dan penapisan pelekat yang menyeluruh, serta menjalankan pemeriksaan spot secara berkala terhadap kekuatan ikatan dan ketahanan mendidih.
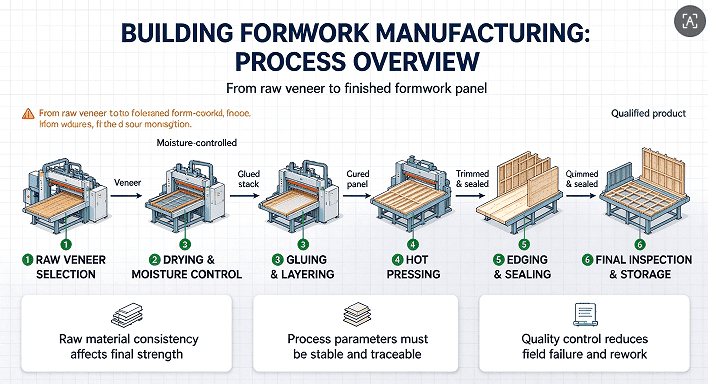
Proses pemasangan dan pelapisan adalah peringkat penting untuk mengawal ubah bentuk panel dan toleransi ketebalan. Banyak pengeluar mengendalikan pemasangan secara sembarangan—menggunakan venir dengan arah ira yang tidak sejajar atau lapisan simetri yang tidak seimbang—yang mencipta tegasan dalaman yang tidak sekata. Ini menyebabkan panel siap meleding atau berpintal apabila terdedah kepada turun naik suhu dan kelembapan. Isu biasa lain termasuk venir yang bertindih, jurang yang berlebihan, atau pencampuran venir yang berbeza panjang, yang semuanya mengakibatkan permukaan tidak rata dan sisihan ketebalan setempat; kecacatan sedemikian membawa kepada jurang besar semasa pemasangan di tapak dan potensi kebocoran buburan konkrit. Pemasangan mesti mematuhi prinsip simetri: venir bersebelahan hendaklah mempunyai arah ira yang berserenjang, dan venir dengan ketebalan berbeza hendaklah digabungkan secara logik. Penjajaran dan kawalan jurang yang betul adalah wajib, begitu juga dengan pra-pengepresan susunan panel untuk mengeluarkan udara terperangkap, yang menghalang gelinciran atau sesaran semasa pengepresan panas.
Turun naik parameter penekanan panas ialah punca utama pembentukan gelembung, pengelupasan lapisan, dan kecacatan permukaan. Suhu, tekanan, dan masa kediaman (masa tahan) mesti diseimbangkan dengan tepat. Jika suhu terlalu rendah atau masa kediaman tidak mencukupi, pelekat tidak akan mengeras sepenuhnya, menyebabkan rintangan air yang lemah. Sebaliknya, jika suhu terlalu tinggi atau kadar pemanasan terlalu cepat, pelekat permukaan mungkin mengeras lebih awal, memerangkap kelembapan dalaman dan bahan meruap; ini mencipta tekanan dalaman yang membawa kepada pembentukan gelembung, serta keretakan atau pengerasan rapuh kertas salut. Tekanan yang tidak mencukupi menghalang pelekat daripada menembusi venir dengan secukupnya, menyebabkan ikatan lemah, manakala tekanan berlebihan boleh menghancurkan venir, menyebabkan penipisan permukaan, pendedahan lapisan di bawahnya, dan pengurangan kekuatan keseluruhan. Bagi panel bersalut filem, perhatian teliti juga mesti diberikan kepada penggunaan kertas salut; tekanan yang tidak stabil boleh menyebabkan filem berkedut atau terlepas di kawasan tertentu. Di bengkel pengeluaran, mesin penekan panas mesti ditentukur pada selang masa yang tetap. Parameter proses—seperti lengkung suhu dan tekanan—hendaklah dikonfigurasikan berdasarkan ketebalan panel yang khusus dan jenis pelekat yang digunakan. Parameter mesti kekal konsisten untuk semua panel dalam kelompok yang sama; pelarasan sewenang-wenangnya berdasarkan pengalaman peribadi adalah dilarang sama sekali.
Pemangkasan tepi dan pengedapan tepi adalah langkah kritikal yang sering diabaikan, namun ia memberi kesan yang signifikan terhadap jangka hayat panel. Jika alat pemotong yang digunakan untuk memangkas panel besar selepas penekanan panas tumpul atau tidak diletakkan dengan betul, tepi mungkin mengalami gerigis atau serpihan. Ini mendedahkan gentian kayu, yang kemudiannya boleh menyerap kelembapan di tapak pembinaan, menyebabkan pembengkakan pesat, pengelupasan, dan pereputan yang merebak ke dalam dari tepi. Amalan tidak wajar biasa dalam industri melibatkan pengurangan langkah dalam proses pengedapan tepi—seperti gagal mengedap tepi, menggunakan ketebalan pengedap yang tidak mencukupi, atau menggunakan pengedap dengan rintangan air yang lemah. Ini membolehkan air hujan atau buburan simen menembusi teras panel, menjadikan acuan tidak boleh digunakan selepas hanya satu atau dua kali penggunaan. Proses pengeluaran yang betul memastikan potongan yang bersih dan tepat serta tepi yang licin dan digosok. Ia memerlukan penggunaan pengedap tepi fenolik tahan air, digunakan dalam sekurang-kurangnya dua lapisan seragam untuk memastikan tepi teredap sepenuhnya, seterusnya menyekat sebarang laluan kemasukan kelembapan.
Kawalan kualiti permukaan filem menghadap secara langsung mempengaruhi kemudahan penanggalan acuan (penyahacuanan) dan penampilan akhir konkrit. Acuan pembinaan menghadap filem mesti mempunyai permukaan licin dan tahan haus yang membolehkan pelepasan mudah daripada konkrit. Kecacatan biasa termasuk lekatan kertas lapisan yang lemah—menyebabkan ia melekat pada konkrit semasa penanggalan acuan—serta liang halus permukaan, calar, kedutan, atau ketebalan filem yang tidak sekata (yang boleh mengakibatkan ketelusan setempat). Isu-isu ini sering berpunca daripada kertas lapisan berkualiti rendah, tekanan tidak sekata semasa penekanan panas, permukaan substrat yang tidak rata, atau habuk di bengkel yang mendap pada panel. Semasa pengeluaran, adalah penting untuk memastikan permukaan panel bersih, memilih kertas lapisan fenolik yang sesuai, dan mengawal suhu serta tekanan dengan ketat semasa proses penekanan panas. Setiap panel siap mesti menjalani pemeriksaan visual untuk mengenal pasti dan membuang mana-mana unit yang mempunyai calar, lepuh, atau kecacatan yang akan menjejaskan proses penyahacuanan.
Akhir sekali, pengawetan, penyimpanan dan pemeriksaan sebelum penghantaran panel siap tidak boleh diabaikan. Panel yang baru keluar dari mesin penekan panas masih mengandungi tegasan dalaman; jika ia dibungkus dan dihantar serta-merta, ia sangat mudah mengalami ubah bentuk kemudian. Panel siap mesti disusun dengan kukuh di kawasan pengawetan yang berventilasi baik dan terlindung, membolehkan kandungan lembapannya stabil secara beransur-ansur. Menyimpan acuan dalam persekitaran lembap atau mendedahkannya kepada cahaya matahari langsung boleh menyebabkan penuaan permukaan, keretakan filem pelindung dan ubah bentuk akibat penyerapan lembapan. Tambahan pula, banyak kilang tidak mempunyai prosedur persampelan yang standard, hanya bergantung pada pemeriksaan visual dan bukannya menguji toleransi ketebalan, kekuatan lentur statik, kekuatan ikatan atau rintangan rebus. Ini menyebabkan produk tidak memenuhi piawaian sampai ke tapak pembinaan, mengakibatkan aduan pelanggan. Adalah penting untuk melaksanakan sistem persampelan berasaskan kelompok—di mana sampel daripada setiap kelompok diuji—untuk memantau toleransi panjang, lebar dan ketebalan, serta ketepatan pepenjuru. Setiap kelompok hendaklah dilabel dengan jelas dengan spesifikasinya untuk memastikan kebolehkesanan sepenuhnya.
Selain itu, keselamatan pekerjaan dan pematuhan alam sekitar adalah keperluan wajib dalam proses pengeluaran. Operasi seperti pengeringan venir, penekanan panas, dan penyediaan pelekat menghasilkan habuk dan gas ekzos organik; oleh itu, sistem pengumpulan habuk dan rawatan ekzos mesti beroperasi dengan boleh dipercayai untuk memenuhi piawaian penilaian kesan alam sekitar. Pelindung yang tidak mencukupi pada peralatan seperti penekan panas dan gergaji panel menimbulkan risiko tinggi kemalangan di tempat kerja. Tambahan pula, pelekat dan agen pengerasan adalah bahan kimia yang mendatangkan bahaya keselamatan jika disimpan atau diangkut secara tidak betul.
Secara ringkasnya, penghasilan acuan pembinaan merupakan sistem yang sangat bersepadu. Isu kualiti jarang berpunca daripada satu proses sahaja; sebaliknya, ia adalah hasil terkumpul faktor yang melibatkan bahan mentah, peralatan, teknik pengeluaran dan pengurusan. Untuk memastikan kualiti produk yang konsisten dan meningkatkan bilangan kali acuan boleh digunakan semula, pengeluar mesti mengalihkan tumpuan daripada pemeriksaan reaktif (menyisihkan papan cacat selepas pengeluaran) kepada kawalan proaktif. Dengan mewujudkan proses piawai pada setiap peringkat—daripada pemilihan bahan mentah, pengeringan, formulasi pelekat dan penekanan panas hinggalah kepada pengedapan tepi dan pemeriksaan penyimpanan akhir—serta mengekalkan parameter yang stabil sambil meminimumkan campur tangan manual secara sewenang-wenangnya, pengeluar boleh menghasilkan acuan pembinaan berkualiti tinggi secara konsisten yang mempunyai permukaan licin, ikatan kuat serta ketahanan air dan ketahanan lasak yang sangat baik.


